(openPR) Tübingen, 14. August 2003
In der Praxis der Gewindeherstellung hat sich gezeigt, dass die Dynamik der Spindel- und Linearantriebe Synchronisationsfehler erzeugt. Die Differenzen sind zwar minimal, doch führen sie über das starre Gewindewerkzeug zu Verspannungen im System. Die Folgen sind bekannt: verringerte Standzeit durch einseitigen Flankenabrieb, unsaubere Gewindeflanken am geschnittenen Gewindeprofil sowie nicht lehrenhaltige Gewinde. Um diese Nachteile zu minimieren, wird auf CNC-Maschinen mit Synchronsteuerung an Stelle der starren Spannung ein Futter mit Längenausgleich eingesetzt.
Die WALTER AG präsentiert mit seinem A 340 ein Softsynchrofutter, das eine optimale Nutzung der Gewindebohrer bei bestmöglicher Standzeit und Gewindeoberflächenqualität bietet. Es leistet Minimallängenausgleich auf Druck und Zug von ± 0,5 mm und ist geeignet für IK bis max. 50 bar. Für die Klemmung der Gewindewerkzeuge sind ER-Spannzangen (idealerweise mit Vierkantaufnahme ER-GB) erforderlich. Das Programm umfasst Ausführungen für NCT 40 bzw. 50 (Aufnahme ø 6-10 mm bzw. 6-16 mm).
WALTER AG auf der EMO in Mailand vom 21.-28. Oktober: Halle 16.2, Stand B42-D25
Zur WALTER AG
Die 1919 gegründete, 1990 in eine AG umgewandelte Firmengruppe zählt weltweit zu den führenden Unternehmen der Metallbearbeitung. Sie entwickelt, produziert und vertreibt Werkzeuge mit auswechselbaren Hartmetallschneiden für die Metallzerspanung, speziell Bohren, Fräsen und Drehen, CNC-gesteuerte Schleifmaschinen sowie entsprechende Software für die Werkzeugverwaltung. Ihr Stammsitz befindet sich in Tübingen, wo auch knapp die Hälfte ihrer rund 2.000 Mitarbeiter beschäftigt ist. Ihre Tochtergesellschaften und Vertriebspartner sind in verschiedenen Ländern auf allen Kontinenten präsent.
Presseinformation
minimale Unterschiede von großer Bedeutung: Synchrofutter A 340 optimiert Synchronspindeln
Diese Pressemeldung wurde auf openPR veröffentlicht.
Verantwortlich für diese Pressemeldung:Über das Unternehmen
Pressekontakt:WALTER AGDerendinger Str. 53D - 72072 TübingenTelefon +49 (0)7071/ 701-0Telefax +49 (0)7071/701212www.walter-ag.de Dr. Klaus-Dieter EnderleTelefon +49 (0)7071/ 701-470mailto:
Pressebericht „minimale Unterschiede von großer Bedeutung: Synchrofutter A 340 optimiert Synchronspindeln“ bearbeiten oder mit dem "Super-PR-Sparpaket" stark hervorheben, zielgerichtet an Journalisten & Top50 Online-Portale verbreiten:
Disclaimer: Für den obigen Pressetext inkl. etwaiger Bilder/ Videos ist ausschließlich der im Text angegebene Kontakt verantwortlich. Der Webseitenanbieter distanziert sich ausdrücklich von den Inhalten Dritter und macht sich diese nicht zu eigen. Wenn Sie die obigen Informationen redaktionell nutzen möchten, so wenden Sie sich bitte an den obigen Pressekontakt. Bei einer Veröffentlichung bitten wir um ein Belegexemplar oder Quellenennung der URL.
Weitere Mitteilungen von WALTER AG

Mit Wiperschneiden zu hohen Qualitäten - Produkterweiterung bei der Insert-Drill-Reihe
Tübingen, 28. Januar 2009 – Mit der Insert-Drill-Reihe ist Walter im Wendeschneidplattenbohrbereich der große Wurf gelungen. Hoch produktiv und überaus genau – die Xtra•tec® Bohrer machen bei einigen Anwendungen den bislang üblichen Spiralbohrern schon lange das Feld streitig. Jetzt gibt es die Bohrer mit neuen Durchmessern.
Seit einem Jahr gilt der Xtra•tec® Insert Drill mit seinen zwei vierschneidigen Wendeplatten als ideale Lösung, wenn es um Voll- oder Anbohren, auch auf schrägen oder balligen Flächen, geht. Jetzt wurde die Reihe um neu…

Technologie-Trio für die Zukunft - Walter AG erweitert Ausbildungsangebot
Tübingen, 25. September 2008 – Mitarbeiter, die man morgen benötigt, schon heute selbst ausbilden – mit dieser Strategie ist die Walter AG immer gut gefahren. Ganz in diesem Sinne hat der Tübinger Spezialist für Präzisionswerkzeuge sein Ausbildungsangebot jetzt um drei Berufe erweitert.
Bereits seit diesem Jahr können sich junge Menschen bei Walter als Oberflächenbeschichter/in sowie Maschinen- und Anlagenführer/in ausbilden lassen, ab 2009 ist in Tübingen auch der Beruf Zerspanungsmechaniker/in fest im Programm. Auf dem Weg zum Facharbeite…
Das könnte Sie auch interessieren:


US-GAAP-Bilanzierung: Alles, was Sie wissen müssen, 8./9.+15./16. November 2023
… unterstützen die Teilnehmer bei der Lösung von Ansatz- und Bewertungsproblemen. Das Seminar bietet Antworten auf alle Fragen zur Konsolidierung und zeigt die Unterschiede zwischen US-GAAP, IFRS und HGB auf.Dieses Intensivseminar bietet eine ausgezeichnete Gelegenheit, sich umfassend in die US-GAAP-Bilanzierung einzuarbeiten und die Anforderungen und …
Der Teufel steckt im Detail
Über die Unterschiede von amerikanischem und britischem Englisch -
Wie überall steckt der Teufel auch und gerade bei internationalen Übersetzungen im Detail. Jeder von uns hat bereits während seiner Schulzeit die Erfahrung gemacht, dass sich „American “ und „British English“ zwar auf den ersten Blick nicht sonderlich unterscheiden, auf den zweiten jedoch …

Fit für Frankreich
… das Unterhalten von Geschäftsbeziehungen zum französischen Nachbarn sich nicht immer so leicht gestalten, wie die geographische Nähe es vermuten lässt. Die kulturellen Unterschiede zwischen Deutschen und Franzosen sind zahlreich und haben in der Geschäftswelt Implikationen, die oftmals leider unterschätzt werden.
Für viele deutsche Unternehmen lohnt …

Wer wird zuerst genannt und warum?
… und Autoren analysiert, um herauszufinden wie die Veröffentlichung der Beiträge der Autoren gestaltet und verwendet werden. „Diese Analyse zeigt auf, dass signifikante Unterschiede zwischen den Disziplinen bestehen und es außerdem deutliche Unterschiede zwischen etablierten und Nachwuchsforschern gibt“, so Carolin Häussler.
„Wir stellen zudem fest, …

Krefelderin Nicoleta Olaru räumt beim International Speaker Slam ab!
… Vortrag, der mit dem Speaker Award für die beste Performance ausgezeichnet wurde, beleuchtete die Fallstricke interkultureller Kommunikation und die Notwendigkeit, kulturelle Unterschiede zu verstehen und zu respektieren, um erfolgreiche Geschäftsbeziehungen aufzubauen."Worte können uns verbinden, aber ohne kulturelles Gespür bleibt echte Zusammenarbeit nur …
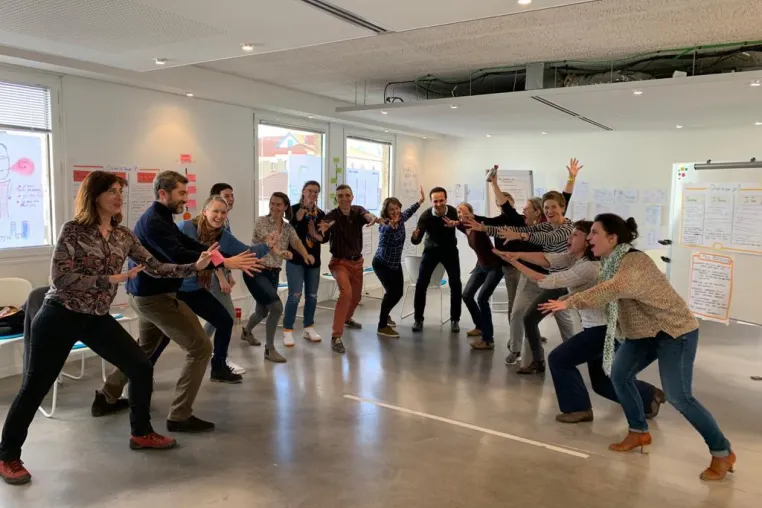
Zusammenarbeit mal anders: Ein Tag mit Formapart
… Transformationen kommt. Letztendlich werden dadurch Ziele erreicht – auch grenzüberschreitend. „Eins ist klar“, sagt Antonia Wettstein, Deutschlandreferentin für Formapart. „Es gibt kulturelle Unterschiede. Es gibt auch Unterschiede in der Gruppenzusammensetzung. Bei internationalen Gruppen muss man stärker darauf achten, alle in der Gruppe abzuholen und …


BGH vs. EuGH: Verwechslungsgefahr bei Marken mit gleichem Klang aber anderem Bild?
… Demgegenüber vertritt der Europäische Gerichtshof der (Europäischen) Gemeinschaft (EuGH) die sogenannte Neutralisierungstheorie, derzufolge Ähnlichkeiten bzw. Identität bei einem dieser Aspekte durch Unterschiede bei einem anderen Aspekt neutralisiert werden kann.
Der BGH behilft sich in der vorliegenden Entscheidung mit der Konstruktion, dass es dahinstehen …


Mittelstandsstudie: Controlling familien- und managementgeführter KMU im Vergleich
… Wirtschaftszweige ausgewertet. Entsprechend der Gesamtstatistik war dabei der Anteil familiengeführter Unternehmen (54,2%) höher als der managementgeführter Betriebe (44,7%).
Geringfügig Unterschiede bei Bedeutung, Rollenbild und organisatorischer Einordnung des Controlling
Nur einen geringfügigen Unterschied kann die Untersuchung bei der Bedeutung des …

Jahreskonferenz der Tax Representative Alliance in Regensburg
… Rechtsberatungsunternehmen aus allen wichtigen europäischen Staaten mit Sitz in Paris. Die TRA-Mitglieder beraten überwiegend mittelständische Firmen in den betreffenden Staaten.Unterschiede trotz EU-weiter Harmonisierung
TRA ist vor allem auf grenzüberschreitende Umsatzsteuerberatung spezialisiert. Seit der Harmonisierung der Umsatzsteuer innerhalb der Europäischen Union …
Parteien bekennen sich zur Männergesundheit
… unterstützen das Ziel einer niedrigeren Geschlechterdifferenz bei der Lebenserwartung.Alle drei Parteien betonen die Bedeutung von Rollenbildern, erklären aber, dass auch biologische Unterschiede Beachtung verdienen.Bündnis90/Die Grünen sieht keinen Handlungsbedarf, da die Unterschiede direkt oder indirekt biologisch und solche Differenzen kein Thema für die …
Sie lesen gerade: minimale Unterschiede von großer Bedeutung: Synchrofutter A 340 optimiert Synchronspindeln