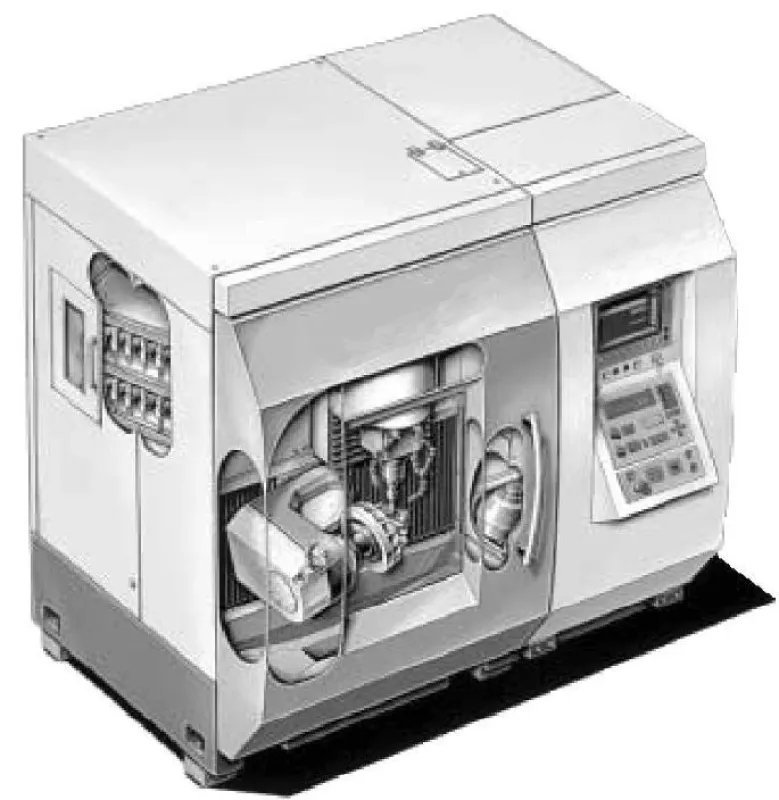
(openPR) Die PRIMACON Maschinenbau GmbH im oberbayerischen Peißenberg entwickelt und fertigt kompakte hochpräzise Fräsanlagen für Kleinteile. „Die Produkte, die auf unseren Maschinen gefertigt werden, sind maximal so groß, dass man sie in die Hand nehmen kann“, erzählt Entwicklungsleiter Erich Sendelbach. „Die meisten sieht man allerdings nur mit der Lupe. Sie kommen in der Uhrenindustrie oder in der Medizintechnik zum Einsatz.“ Anlagen von PRIMACON werden auch von anderen Maschinenherstellern als OEM-Produkte vertrieben. Bearbeitungszentren, die das Unternehmen selbst vertreibt, sind meist individuell auf die Bedürfnisse der Kunden abgestimmt.
Grundprämissen für eine moderne Mikrozerspanung
Immer kleiner werdende Werkstücke stellen veränderte Ansprüche an die Fertigung. Diese Ansprüche müssen sowohl im Bereich der Werkzeuge, als auch im Bereich der Werkzeugmaschinen erfüllt werden, um einen prozesssicheren Produktionsablauf zu gewährleisten. Oft sind kleine Faktoren bei der Werkzeug- und Maschinenauswahl für den Erfolg oder Misserfolg ausschlaggebend. Die Mitarbeiter der PRIMACON MASCHINENBAU GMBH sind seit 20 Jahren auf dem Gebiet der Mikrotechnik tätig und stellen seit 1995 erfolgreich NC-gesteuerte Fräs- und Bearbeitungszentren zur Herstellung von hochgenauen Werkstücken im Mikrobereich her.
Werkstückanforderungen ... Stillstand ist Rückschritt
Die Notwendigkeit, bisherige Produktionsmethoden im Bereich der mechanischen Fertigung zu überdenken, ist in der zunehmenden Miniaturisierung industrieller Bauteile begründet.
Diese Miniaturisierung ist kein neuer Trend, jedoch wird der beinahe uneingeschränkten Formgebung und Materialauswahl immer höhere Priorität eingeräumt, wodurch die Mikrozerspanung zunehmende Bedeutung gegenüber den klassischen Methoden der Mikrotechnik erlangt. Durch sie wird in vielen Fällen eine wirtschaftliche Fertigung erst ermöglicht. Die Vorteile der spanenden Fertigung liegen eindeutig in der nahezu grenzenlosen Formenvielfalt, insbesondere bei Verwendung 5-achsiger Maschinen und der Möglichkeit, jedes zerspanbare Material auch in niedrigen Stückzahlen wirtschaftlich bearbeiten zu können. Um die Prozesssicherheit zu erreichen, muss eine Reihe von Rahmenbedingungen erfüllt werden. Die grundlegende Anforderung an die Werkstücke liegen in der Einhaltung von Maßabweichungen innerhalb von wenigen µm und sehr geringen Oberflächenrauheiten.
Achsantriebe ... Checkliste für die richtige Wahl
Kompakte Bauformen und kleine bewegte Massen sind eine wichtige Vorraussetzung für eine hohe Dynamik. Hohe Dynamik, beste Regelgüte und Absolutgenauigkeit wiederum sind Voraussetzung für erfolgreiches Arbeiten. Zu erreichen sind diese Eigenschaften mit direkten Lagemeßsystemen in Kombination mit digitalen Drehgebern zur Motorregelung. Diese Drehgeber sollten eine Mindestsignalperiode von 1024/U. bieten und sind inzwischen in vielen Maschinen anzutreffen, wobei allerdings häufig dem Motor zu wenig Aufmerksamkeit geschenkt wird. Oft werden 2-polige Motoren verwendet. Dies bringt den Nachteil eines schlechteren Regelverhaltens gegenüber Motoren mit höheren Polzahlen, vor allem bei der Lageregelung im Vorschubbereich um den Wert Null. Gerade dieser Geschwindigkeitsbereich ist wichtig für die Präzisionsbearbeitung, z.B. wenn es darum geht, Bohrbilder mit haarfeinen Werkzeugen herzustellen. Aber auch Antriebe mit klassischen Gleichstrom-Servomotoren können die Anforderungen in gleicher Qualität erfüllen. Entscheidende Parameter sind die Eigenschaften des Gesamtsystems hinsichtlich Steuerung-Antrieb-Mechanik.
Werkzeuge ... auf des Hartmetall’s Schneide
Diese Ansprüche müssen mit Werkzeugen verwirklicht werden, die oftmals ein ungünstiges Durchmesser-Länge-Verhältnis aufweisen. Ein Fräser mit einem Durchmesser von 0,5 mm und einer Länge von 10 mm (entspricht einem Verhältnis 1:20), ist beim Fräsen keine Seltenheit. Glücklicherweise sind derartige Werkzeuge heute bei weitem nicht mehr so exotisch wie noch vor wenigen Jahren. So bieten eine Reihe von Herstellern (z.B. Hufschmied / Dixi / Jabro) ein gut gegliedertes Programm aus Hartmetall- werkzeugen ab Lager an. Die verfolgte Zielstellung der Werkzeughersteller liegt darin, über besonders feinkörnige „Micro-Grain“ Hartmetallsorten auf Wolframcarbid- Kobald-Basis die „Schärfe“ der Schneidkanten zu optimieren. Bei den aktuell verfügbaren Materialien sind Wolframkarbidkörner in Korngrößen von 0,5µ -1µ in der vergleichsweise weichen Kobaltbindung eingebunden. Mit diesen Hartmetallsorten sind somit Werkzeuge mit sehr kleinen Schneidkantenverrundungen herstellbar, was maßgeblich zur Reduzierung der Schnittkräfte beiträgt. Diese HM-Werkzeuge sind meist schon ab Lager und zu einem guten Preis-Leistungs-Verhältnis erhältlich und für die Bearbeitung von NE und Buntmetallen sehr gut geeignet. Diese unbeschichteten Werkzeuge stoßen jedoch zum Teil an ihre Grenzen. Bei hochlegierten oder gar gehärteten Stahlsorten, aber auch bei wolframlegiertem Kupfer oder Graphit ist die Verwendung von beschichteten Werkzeugen zumeist unverzichtbar. Wenngleich diese Beschichtungen den Nachteil einer Schneidkantenverrundung aufweisen, so wird die Standzeit und die Temperatur- beständigkeit der Werkzeugschneide derart verbessert, dass derzeit keine kostengünstige Alternative zu diesen Beschichtungen existiert. Diese Werkzeuge und der gesamte Zerspanungsprozess stellen ihrerseits höchste Ansprüche an die Maschinen, die neben einer hohen Absolutgenauigkeit und Dynamik auch gute Steifigkeits- und Dämpfungswerte aufweisen müssen. Nur so können beste Oberflächengüten und hohe Werkzeugstandzeiten erreicht werden.
Frässpindeln ... hier geht’s rund
Bei der Auswahl der Frässpindeln muss mit geeigneten Drehzahlbereichen den kleinen Werkzeugdurchmessern Rechnung getragen werden. Bei Verwendung von unbeschichtetem Hartmetall kann in NE und Buntmetallen von einer Schnittgeschwindigkeit um 60 m/min. als Richtgröße ausgegangen werden. Bei einem Werkzeugdurchmesser von 0,5mm ergibt sich damit eine Drehzahl von 38.200 U/min. Die Spindel ist dem Einsatzfall entsprechend auszuwählen, wobei für wirtschaftlichen Betrieb ein automatischer Werkzeugwechsel meist unerlässlich ist. Dies ist bei serienmäßig erhältlichen Spindeln bis 70.000 U/min. möglich, allerdings mit entsprechend kleinem Drehmoment (nur für kleine Werkzeuge). Es sind aber auch Spindeln verfügbar, die einen nutzbaren Drehzahlbereich von 300 – 40.000 U/min. aufweisen, wobei im unteren Drehzahlbereich (bis ca. 12.000) ein hohes Drehmoment zur Verfügung steht, das zu höheren Drehzahlen hin abnimmt. Diese Spindeln stellen einen optimalen Kompromiss dar zwischen kleinen Werkzeugen, sprich hohen Drehzahlen, und hohen Zerspanvolumen, sprich hohem Drehmoment.
Spindeldynamik ... auf die Länge kommt es an
Durch Fliehkräfte in den Kugellagern kommt es zu einer dynamischen Längendehnung der Spindel mit zunehmender Drehzahl. Die Erwärmung der Spindelwelle ergibt eine zusätzliche Längendehnung. Bei den Bearbeitungen treten zwischen den einzelnen Werkzeugen teilweise große Drehzahldifferenzen auf. Dadurch arbeitet man praktisch bei niedrigen Drehzahlen mit einer „kurzen“ und bei hohen Drehzahlen mit einer „langen“ Spindel. Diese Differenzen bewegen sich, abhängig von Fabrikat und Spindeltyp, in Bereichen um 25µm - 120µm. Dieses Verhalten ist unvermeidlich, aber bei den engen Werkstücktoleranzen nicht tragbar. Um in der Praxis problemsloses Arbeiten zu ermöglichen, wird dieses Spindelwachstum bei PRIMACON bereits seit 1998 durch eine in Kooperation mit einem namhaften Messspezialisten entwickelte Spindellängendehnungskompensation ausgeglichen. Die seither gesammelten Erfahrungen sind äußerst positiv, können doch mit dieser Kompensation die wirksamen Werkzeuglängen in ein Toleranzband unter 2µm gebracht werden.
Werkzeugaufnahmen ... eine Wucht
Eine Werkzeugschnittstelle, die einen automatischen Werkzeugwechsel erlaubt und dennoch die hohen Anforderungen an Rundlauf und Wiederholgenauigkeit erfüllt, ist unverzichtbar für die wirtschaftliche Bearbeitung von Mikrofrästeilen. Bei PRIMACON fiel die Entscheidung auf einen Kegel HSK25, der mit einer Greiferrille Ø32 kombiniert wurde, also HSK F32. Dieser Kegel weist durch seine kurze Bauform, die fehlenden Mitnehmernuten, dem kleinen Kegel und der guten Abstützung über den Anlagebund hervorragende Wuchtgüten und Rundlaufeigenschaften auf. So sind bei Kombination dieser Werkzeughalter mit Spannzange und HF Spannmutter Wuchtgüten von G2,5 bei 40000 U/min. schon ohne weitere Optimierungen erreichbar. Dies ist eine wichtige Basis für hohe Oberflächengüten und Maßhaltigkeit der Werkstücke. Orientiertes Einlegen in die Spindel ermöglicht gleichbleibend gute Rundlaufeigenschaften. Auf diese Basis kann natürlich durch den Einsatz entsprechender Wuchttechnik noch weiter aufgebaut werden. Interessante Ansätze im Bereich der Spannfutter sind Schrumpfspannfutter (z.B. Fa. Haimer) oder die Variante „PowerClamp“ (Fa. Rego-Fix). Bei diesen Systemen ist die Anzahl der an der Werkzeugspannung beteiligten Elemente reduziert und dadurch die Möglichkeiten minimiert, Rundlauffehler bzw. Unwucht in das System einzubringen.
Die Steuerung ... Pilot für schnelle Kurven
Auf der Seite der Steuerung muss ebenso auf einige Punkte geachtet werden. Allein kurze Satzverarbeitungszeiten sind nicht ausreichend, um im Mikrobereich zufriedenstellende Werkstücke zu fertigen. Größere Aufmerksamkeit verdienen Einstellparameter wie Positionierfenster, Schleppfehler und Einschwingverhalten der Achsen. Diese Parameter sind ausschlaggebend für eine hohe Präzision und Kantenschärfe der Werkstücke. Da NC-Datensätze für Freiformflächen meist am CAM generiert werden und oft aus Linearsätzen mit sehr geringen Längen bestehen, ist eine „Look-Ahead“ Funktion zwingend erforderlich. Diese sind zwischenzeitlich in allen hochwertigen NC-Steuerungen integriert, doch ist ihre Funktionsweise oftmals sehr unterschiedlich. Da, wie bereits erwähnt, bei Mikrowerkstücken eine extrem hohe Konturtreue und Maßhaltigkeit gefordert ist, muss auch beim Einsatz der „Look-Ahead“ Funktion sichergestellt sein, dass die hohe Bahngeschwindigkeit nicht zu Lasten der Konturgenauigkeit des Werkstückes erreicht wird. Die NC Steuerungen TNC 430B / iTNC 530 von Heidenhain werden diesen Anforderungen in jeder Hinsicht gerecht. Durch die Abfrage eines Toleranzwertes für den maximal zulässigen Konturfehler wird dem Bediener die Möglichkeit gegeben, auf einfache Weise die Maschine den unterschiedlichen Anforderungen der Schrupp- und Schlichtbearbeitung anzupassen.
Werkstückwechsel ... wenn die Geister Schicht fahren
Eine sinnvolle Investition beim Aufbau einer Serienproduktion von miniaturisierten Werkstücken ist die Automatisierung des Werkstückwechsels. Zwar können in vielen Fällen bereits durch Mehrfachaufspannungen mannlose Maschinenlaufzeiten erreicht werden, jedoch werden auch bei der Mikrozerspanung sogenannte "Geisterschichten" angestrebt. Die Voraussetzungen hierfür sind Werkstückspannsysteme, deren Genauigkeit den hohen Anforderungen der Werkstücke entspricht. Sehr hohe Aufmerksamkeit verdient der Schutz der Referenz- und Auflageflächen vor Verschmutzung bei der Bearbeitung bzw. eine funktionssichere Reinigungsmethode während des Palettenwechsels. Nur wenn diese Punkte erfüllt sind, kann eine Werkstückwechsel- genauigkeit bis unter 2µ in der Praxis erreicht werden. Dieser Wert ist Voraussetzung, um bei nachfolgenden Bearbeitungen keine unliebsamen Überraschungen zu erleben. Doch auch die Nullpunktlage der Referenzsysteme sollte während des Produktions- prozesses regelmäßig und automatisch kontrolliert werden können. Hierzu bieten sich 3D-Tastsysteme mit IR-Datenübermittlung an. So kann mit dem eingewechselten Nullpunktnormal regelmäßig kontrolliert und bei Abweichungen die Produktion unterbrochen werden.
Erst die Summe ergibt ein Ganzes
Zusammenfassend ist festzustellen, dass erst das optimierte Zusammenspiel aller Komponenten ein funktionssicheres Produktionssystem ergibt. Um die für den Anwender optimale Maschinenkonfiguration zusammenstellen zu können, sind die Maschinen der PRIMACON GMBH modular aufgebaut. So kann individuell auf die Bedürfnisse des Anwenders eingegangen und eine maßgeschneiderte Lösung gefunden werden, ohne sich alternative Wege zu verbauen. Denn selbstverständlich sind die einzelnen Optionen nachrüstbar und bei Weiterentwicklungen wird auf „Abwärtskompatibilität“ geachtet.
PRIMACON Maschinenbau GmbH
Woerther Kirchstraße 10
82380 Peißenberg
Tel. +49 [0] 8803 6321-0
Fax: +49 [0] 8803 6321-13